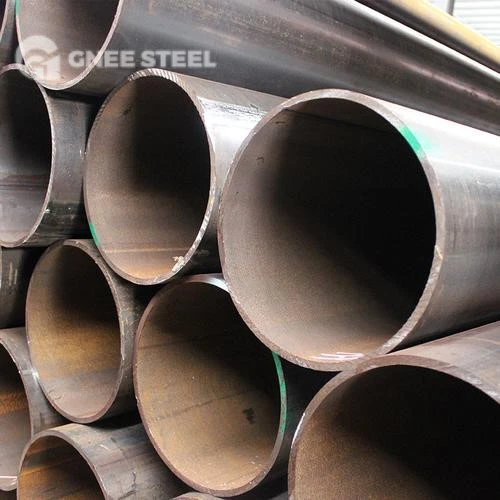
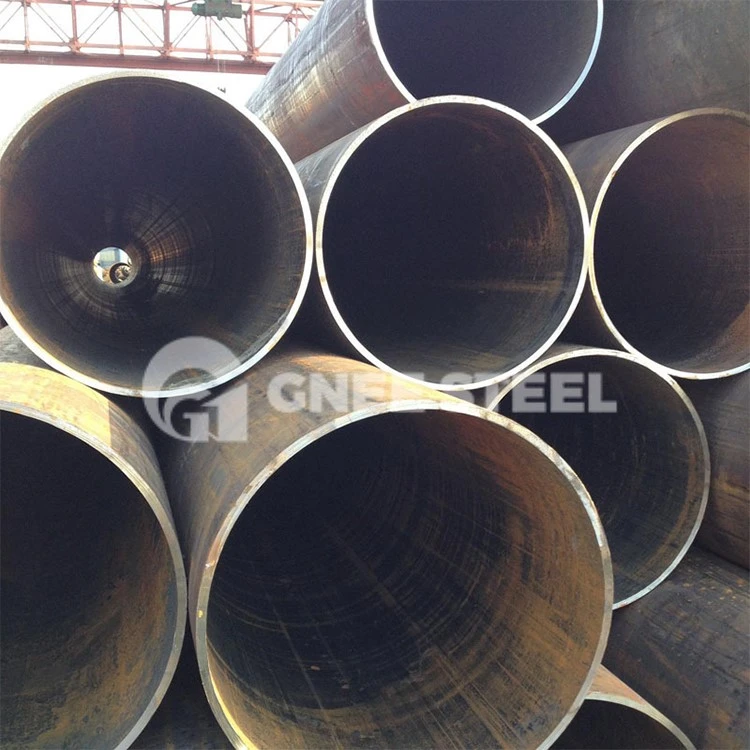
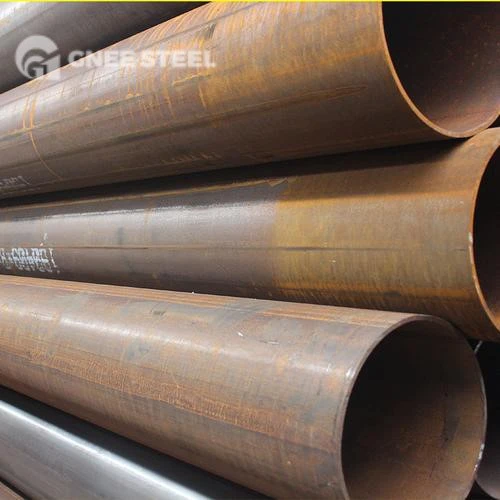
Išilginis povandeninis lankinis suvirintas (LSAW) vamzdis yra plieninis vamzdis, suformuotas suvyniojus plienines plokštes į cilindro formą ir suvirinant vieną tiesią siūlę išilgai jo ilgio. Pagrindinė technologija yraPovandeninis lankinis suvirinimas (SAW), kur suvirinimo lankas yra apsaugotas srauto sluoksniu, užtikrinančiu aukštos{0}kokybės suvirinimo siūles ir stabilų formavimąsi.
Pagrindiniai privalumai:
Aukšta suvirinimo kokybė – Apsauga nuo srauto apsaugo nuo oro prasiskverbimo, sumažindama tokius defektus kaip poringumas ir įtrūkimai.
Aukštas gamybos efektyvumas – Tinka masinei gamybai, kai suvirinimo greitis siekia 1-2 metrai per minutęvienai siūlei.
Tinka storiems{0}}sieniniams vamzdžiams– Galima suvirinti vamzdžius, kurių sienelių storis nuo 6-100 mm(pvz., perAPI 5L standartus), todėl jie idealiai tinka aukšto{0}}slėgio vamzdynams.
Techninės pastabos:
Pjūklo procesas: naudoja granuliuotą srautą, kad apsaugotų lanką, užtikrinant gilų įsiskverbimą ir vienodą granulių susidarymą.
Standartų laikymasis: SusitinkaAPI 5L, ASTM A53, EN10217ir kt.
Programos: naftos ir dujų transmisija, konstrukciniai vamzdynai ir aukšto{0}}slėgio skysčių transportavimas.
Specifikacija
Produkto pavadinimas:LSAW plieninis vamzdis, SAWL plieninis vamzdis
Dydis:
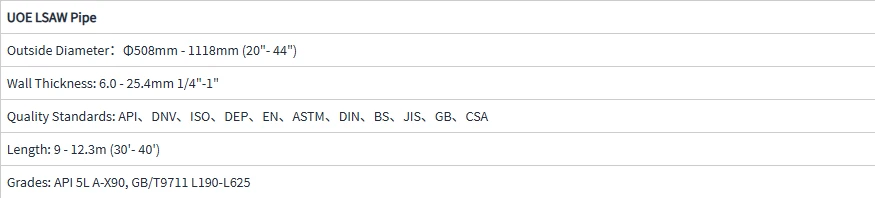
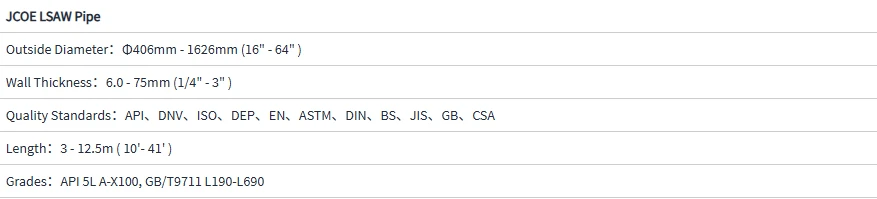
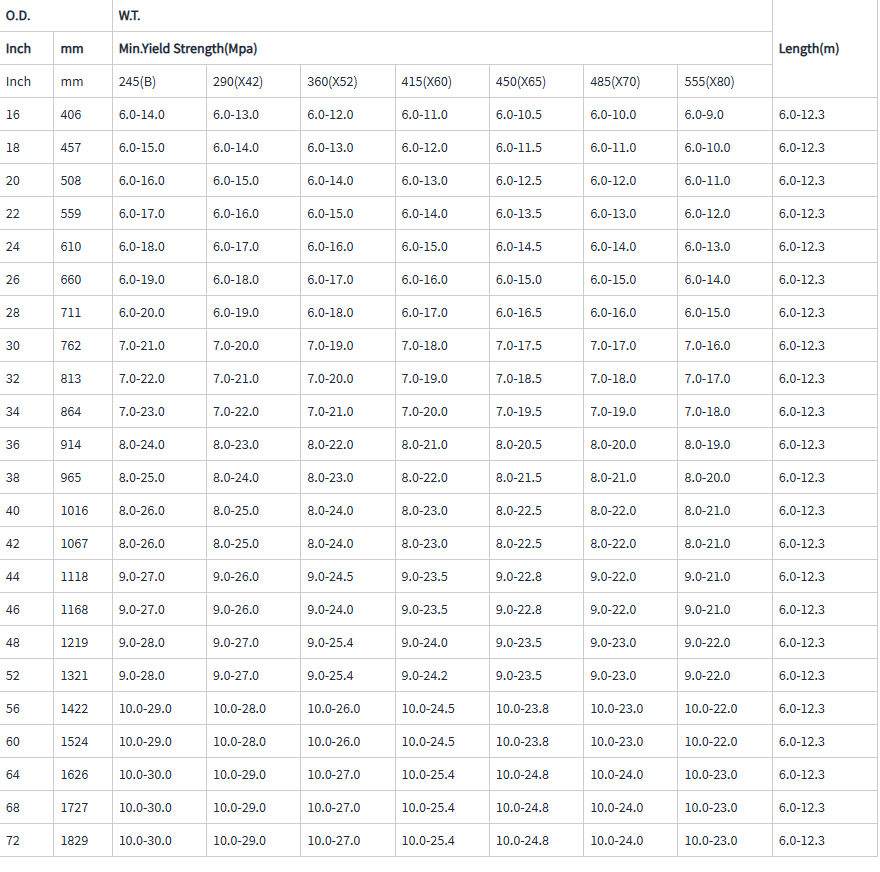
Išorinis skersmuo: 355.6mm-2320mm
Sienelės storis: 7-50mm
Ilgis: 5,8 m / 6 m / 11,8 m / 12 m / 18 m / 32 m
Standartas:
API 5L PSL1 / PSL2 Gr.A, Gr.B, X42, X46, X52, X56, X60, X65, X70
ASTM A53 / A252 / A500 / A672 / A691 / A139
EN10025 / EN10210 / EN10219 / EN10217 / EN10208 / EN10297
AS1163 / JIS G3457 / JIS G3101
DIN 17100
Baigiasi:Juodi galai / Nusklembti galai / Paprasti galai
Paviršiaus apdorojimas:Plikas, juodas dažymas, lakuotas, cinkuotas, antikorozinė danga ir kt.
Taikymas:Naudojamas naftos ir dujų, vandens perdavimo, inžinerijos, jūros projektams.
Išilginių suvirintų plieninių vamzdžių gamybos metodai
Kalimas: Slėgio apdorojimo metodas, kai stūmoklinis plaktukas arba presas smogia arba suspaudžia ruošinį, kad būtų pasiekta norima forma ir matmenys.
Išspaudimas: procesas, kai metalas dedamas į uždarą ekstruzijos cilindrą, viename gale suspaudžiamas ir spaudžiamas per štampavimo angą, kad būtų pagaminti vienodos formos ir dydžio galutiniai produktai. Šis metodas visų pirma naudojamas spalvotiesiems metalams-.
Riedėjimas: Slėgio apdorojimo metodas, kai plieno ruošiniai praeina pro tarpą tarp besisukančių (įvairių formų) ritinių. Suspaudimas iš ritinių sumažina medžiagos skerspjūvį{1}}ir padidina jos ilgį.
Piešimas: Šaltasis{0}}apdirbimo procesas, kai valcuoti metalo ruošiniai (profiliai, vamzdžiai ar gaminiai) ištraukiami per štampą, siekiant sumažinti skerspjūvio plotą ir padidinti ilgį.
Išilginės siūlės suvirintų vamzdžių kokybės patikrinimas
Išilgine siūle suvirinti vamzdžiai sistemingai tikrinami kiekviename etape, nuo žaliavų iki suvirinimo ir galutinio produkto pristatymo, kad būtų užtikrinta kokybė kiekviename etape. Po suvirinimo vamzdžiai nuosekliai apdorojami:
Pirmasis ultragarsinis tyrimas (UT): visų pirma apžiūrėkite suvirinimo siūles ir netauriuosius metalus iš abiejų pusių.
Pirmasis rentgeno tyrimas{0}}(RT): Siekiant užtikrinti bandymo jautrumą.
Skersmens išsiplėtimas ir hidrostatinis bandymas: Hidrostatinis bandymo aparatas automatiškai įrašo ir išsaugo duomenis.
Kvalifikuotiems vamzdžiams atliekami papildomi patikrinimai, įskaitant:
Antrasis ultragarsinis bandymas (UT)
Antrasis rentgeno tyrimas{0}}(RT)
Magnetinių dalelių bandymas (MPT) vamzdžių galuose
Šie procesai užbaigia visą gamybos ciklą.
Parduodamas GNEE anglies LSAW vamzdis